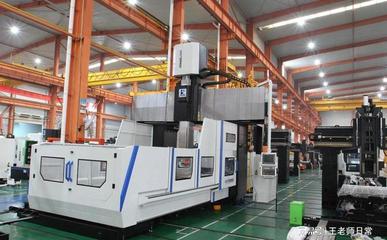
精密数控机床 金属工件加工的精度基石与制造之道
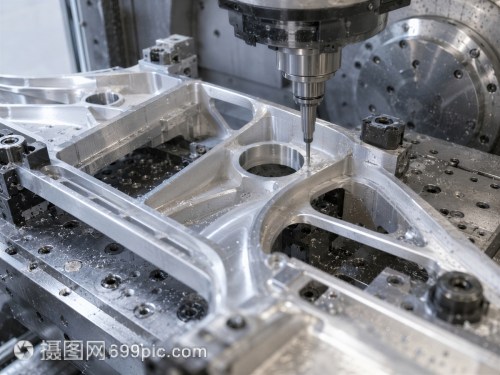
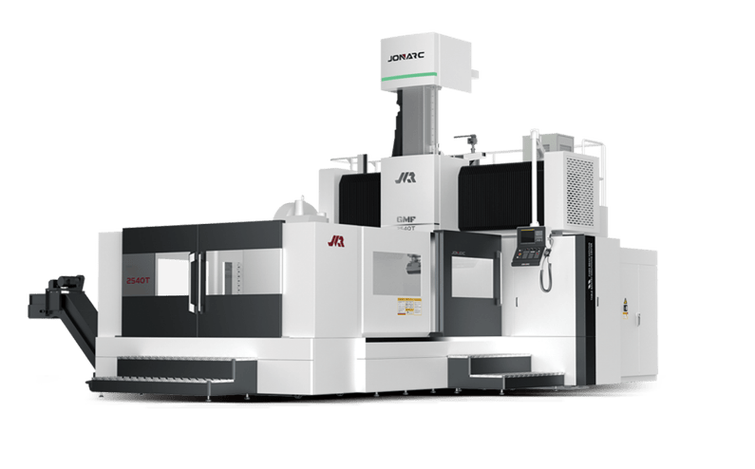
在现代工业制造领域,精密数控机床被誉为“工业母机”,尤其在金属工件加工中,它的性能直接决定了零部件的精度、表面质量与生产效率。从航空航天发动机的涡轮叶片,到汽车发动机的缸体,再到医疗器械中的人造关节,高精度金属工件的诞生都离不开精密数控机床的精准切削与雕琢。
一、精密数控机床加工金属工件的核心优势
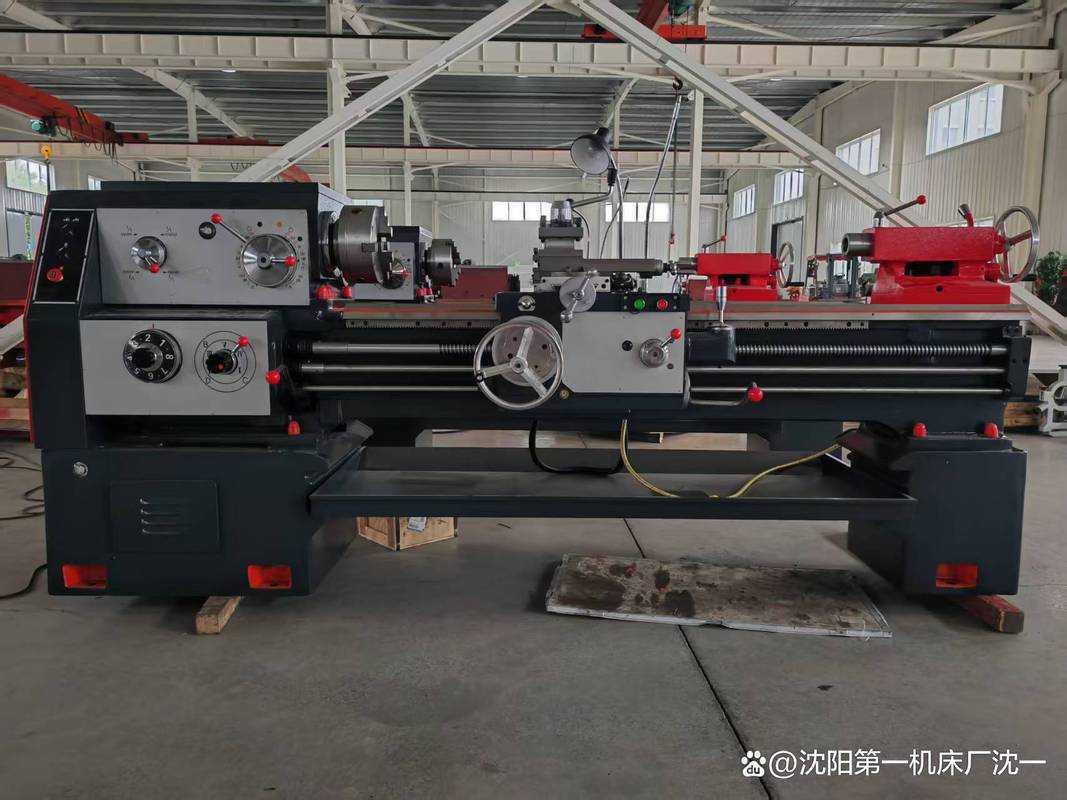
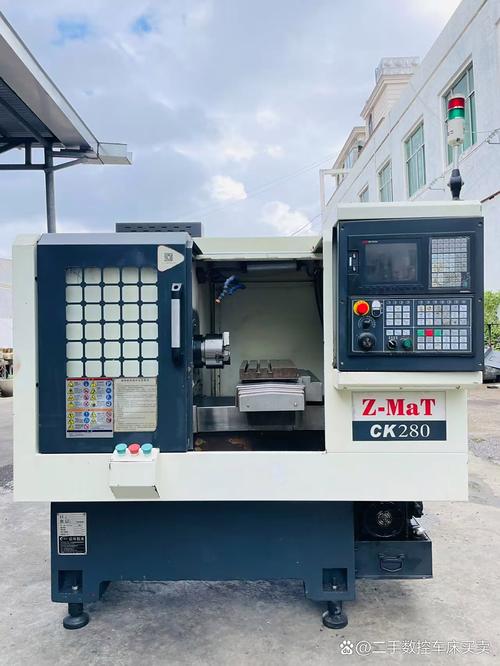
传统金属加工依赖人工操作普通车床、铣床,不仅对操作者技能要求极高,且一致性和复杂度难以保证。精密数控机床通过数字指令控制刀具与工件的相对运动,实现了微米级甚至纳米级的加工精度。其优势主要体现在:
- 高精度与高一致性:采用高精度滚珠丝杠、直线导轨、光栅尺反馈系统,配合温度补偿与振动抑制技术,数控机床能稳定达到±0.005mm以内的定位精度。同一程序下加工成百上千个工件,尺寸偏差极小。
- 复杂几何形状能力:通过多轴联动(如五轴加工中心),可以一次装夹完成复杂曲面、斜孔、倒角等特征加工,避免多次装夹带来的误差。
- 高效率与自动化:自动换刀、自动进给、在线检测等功能让加工过程连贯紧凑,大幅缩短辅助时间,特别适合批量生产与无人化车间。
- 广泛的材料适应性:从铝合金、不锈钢、钛合金到高温合金、淬硬钢,配合合适的刀具与切削参数,精密数控机床均能应对。
二、数控机床的制造:从铸件到高精度整机
一台精密数控机床本身的制造,同样是一个严苛的系统工程。其制造过程可概括为以下几个关键环节:
- 结构设计与人造花岗岩/铸铁基座:机床的静态刚度与热稳定性是精度的根基。许多高精度机床采用人造花岗岩或高牌号孕育铸铁作为床身,经过有限元优化,保证在重切削下变形最小。
- 核心功能部件制造:
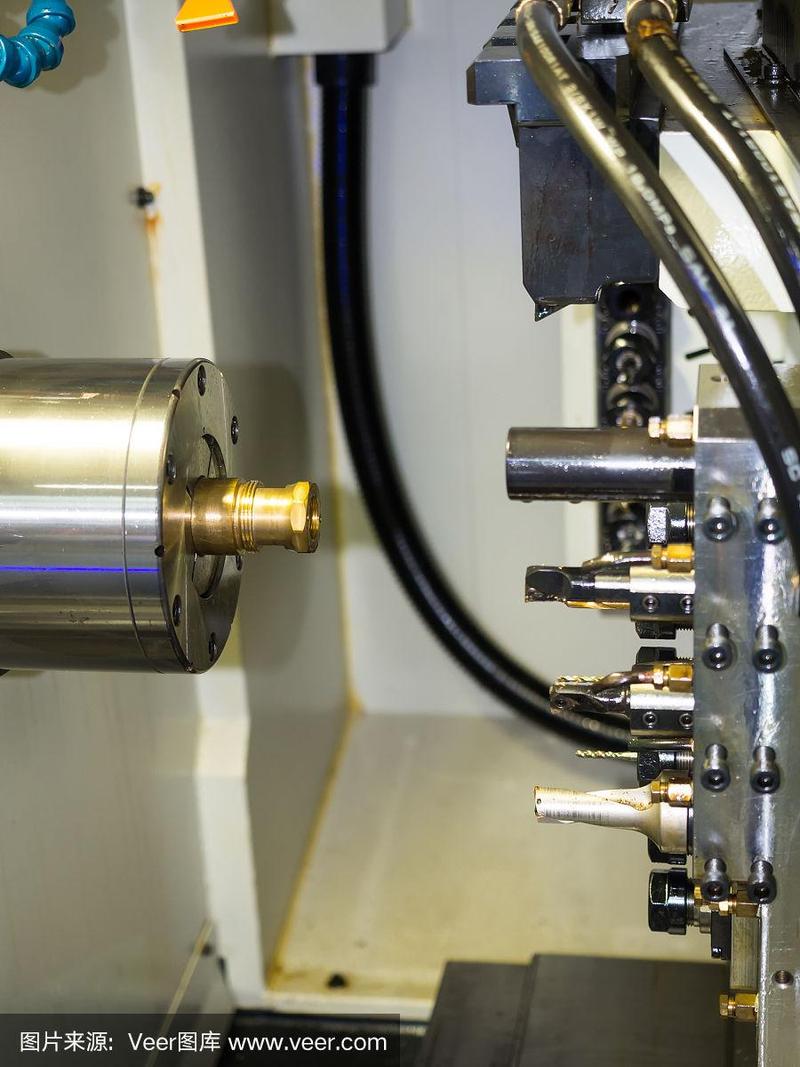
- 主轴单元:采用精密角接触轴承或液体/气体静压轴承,经过动平衡与预紧,实现高转速、低跳动。
- 进给伺服系统:由高分辨率伺服电机、低背隙减速机或直驱电机、精密丝杠组成。
- 导轨:滑动导轨、滚动导轨或液体静压导轨,直接影响抗振性与运动平滑性。
- 数控系统与软件:数控系统是机床的“大脑”,负责解析G代码、进行插补运算与误差补偿。现代高端数控系统还集成了热误差补偿、摩擦补偿及在线测量功能。
- 装配与调试:在恒温车间中,由经验丰富的技师进行刮研、对中与预紧。激光干涉仪、球杆仪等仪器用于检测定位精度、重复定位精度与圆度。
- 几何精度与切削验证:依据ISO或国家标准,检验机床的几何精度(如直线度、垂直度、平行度),并通过标准试件切削(如NAS 979圆锥台试件)验证实际加工性能。
三、应用案例分析:精密金属工件加工实例
以航空铝合金结构件为例,这类工件壁薄、孔系复杂、公差严格。通常采用五轴高速加工中心,配合真空夹具与在线测头。先进行粗加工去余量,半精加工均化余量,最后精加工保证型面轮廓度0.02mm以内。主轴转速可达20000r/min,进给速度超过10m/min,同时使用微量润滑(MQL)技术减少热变形。整个过程需对刀具磨损进行实时监测并自动补偿,确保批次一致性。
四、未来趋势:更高精度、更智能、更绿色
随着半导体、光学、新能源等行业对零件精度要求迈向亚微米级,精密数控机床正朝着以下方向演进:
- 纳米级插补与智能化误差补偿:利用人工智能预测热变形与刀具磨损,实现自适应加工。
- 增材与减材复合:在同一台机床上集成激光熔覆与精密铣削,缩短高价值零件的制造链。
- 全闭环自动化单元:机器人上下料、在机测量与自动换刀协同,实现“无人黑灯工厂”。
- 干切削与微量润滑:减少切削液使用,降低环境污染同时保持加工精度。
精密数控机床与金属工件加工相辅相成:机床的制造精度定义了工件的精度上限,而工件不断升级的需求又倒逼机床制造技术持续突破。只有深入理解从铸件到整机、从编程到切削的全链条,才能真正发挥“工业母机”的潜力。
如若转载,请注明出处:http://www.jsjwznkj.com/product/21.html
更新时间:2026-10-31 13:50:43